3D 프린팅, 벽 두께 설정, 왜 중요할까요?
3D 프린팅으로 무언가를 만들 때, ‘벽 두께’ 설정은 출력물의 완성도를 결정짓는 핵심 요소 중 하나입니다. 단순히 튼튼하게 만들고 싶다는 생각에 무조건 두껍게 설정하기보다는, 출력물의 용도와 목적에 맞춰 최적의 값을 찾는 것이 중요합니다. 실제로 제가 3D 프린팅 관련 정보를 정리하고 사용자분들과 소통하면서, 벽 두께 설정 때문에 출력물의 강성이 기대에 미치지 못하거나, 반대로 불필요하게 출력 시간이 길어지는 경우를 자주 접했습니다. 처음 이 주제를 접하는 분들은 ‘벽 두께 = 강도’라는 단순 공식에 집중하기 쉽지만, 실제로는 노즐 직경, 라인 수, 그리고 사용하는 필라멘트의 종류 등 여러 요소가 복합적으로 작용합니다.
이 글에서는 3D 프린터의 슬라이서 설정에서 벽 두께를 어떻게 이해하고 설정해야 하는지, 특히 노즐 직경과 라인 수의 관계에 초점을 맞춰 자세히 알아보겠습니다. 이를 통해 여러분의 출력물이 더욱 견고하고 만족스럽게 완성될 수 있도록 돕겠습니다.
벽 두께 설정의 기본: 노즐 직경과 라인 수의 이해
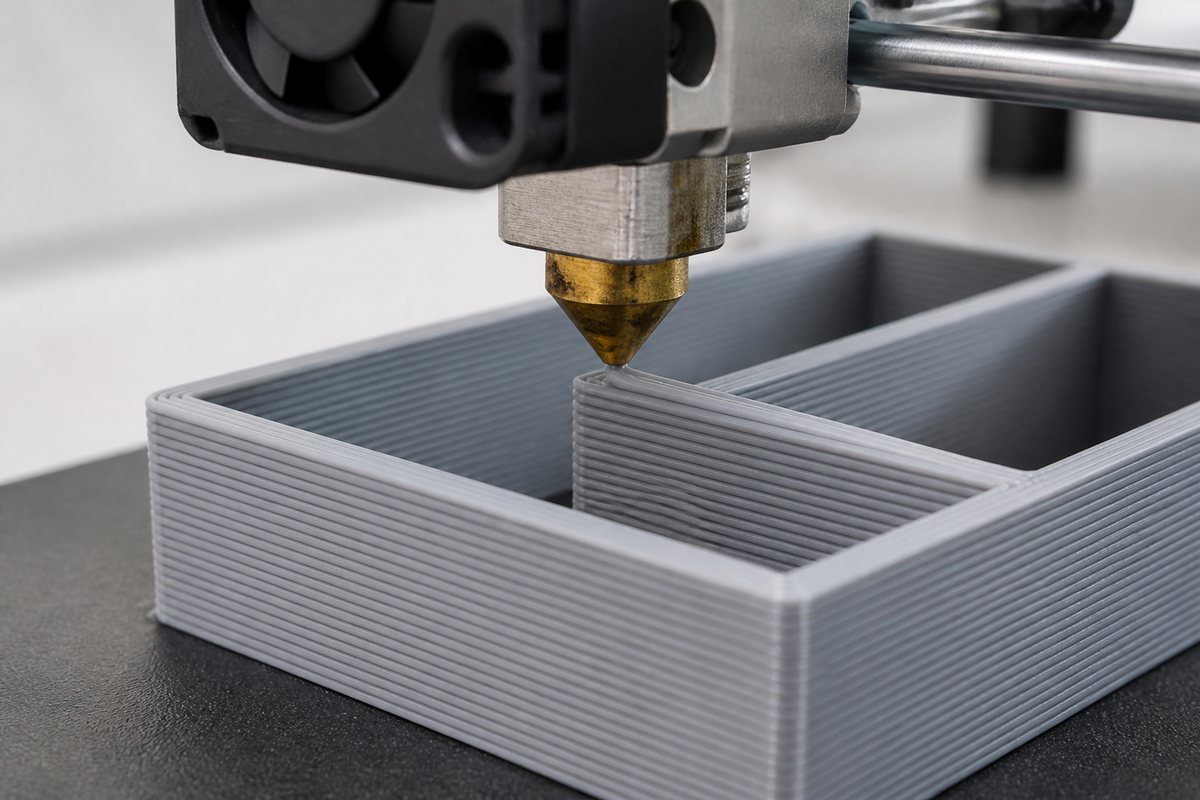
3D 프린팅에서 벽 두께를 이해하기 위한 가장 기본적인 개념은 ‘노즐 직경’과 ‘라인 수’입니다. 대부분의 FDM 3D 프린터는 기본적으로 0.4mm 노즐을 사용하지만, 더 얇거나 두꺼운 노즐을 장착하여 사용할 수도 있습니다. 슬라이서 프로그램은 이 노즐의 직경을 기준으로 출력물의 각 부분을 채워나가는데, 이때 ‘벽 두께’는 결국 이 노즐이 지나가며 쌓는 ‘라인’들의 총합이라고 볼 수 있습니다.
가장 일반적인 관계식은 다음과 같습니다:
벽 두께 = 노즐 직경 × 라인 수
예를 들어, 0.4mm 노즐을 사용하고 벽 두께를 1라인으로 설정하면 실제 출력되는 벽의 두께는 약 0.4mm가 됩니다. 만약 2라인으로 설정하면 약 0.8mm가 되는 것이죠. 슬라이서 프로그램에서는 보통 ‘벽 두께’ 값을 직접 입력하지만, 내부적으로는 이 값을 노즐 직경으로 나누어 필요한 라인 수를 계산하고 적용합니다. 따라서 사용하시는 노즐의 정확한 직경을 알고, 원하는 벽 두께를 몇 라인의 조합으로 만들 것인지 이해하는 것이 중요합니다.
노즐 직경별 추천 벽 두께 및 라인 수 가이드
일반적으로 많이 사용되는 0.4mm 노즐을 기준으로, 출력물의 강성과 기밀성을 고려한 추천 벽 두께 및 라인 수를 정리했습니다. 이는 일반적인 가이드라인이며, 사용하는 필라멘트의 종류, 프린터의 성능, 그리고 출력물의 최종 용도에 따라 최적의 값은 달라질 수 있다는 점을 염두에 두시기 바랍니다.
| 노즐 직경 (mm) | 추천 벽 두께 (mm) | 추천 라인 수 | 주요 용도 |
|---|---|---|---|
| 0.4mm | 0.4 ~ 0.6 | 1 ~ 1.5 | 일반적인 장식품, 프로토타입, 빠른 출력 |
| 0.8 ~ 1.2 | 2 ~ 3 | 기능성 부품, 약간의 강성 요구, 일반적인 용기 | |
| 1.6 이상 | 4 이상 | 높은 강성, 기밀성 요구 (예: 툴 홀더, 강화 부품) | |
| 0.6mm | 0.6 ~ 0.9 | 1 ~ 1.5 | 빠른 출력, 일반 용도 |
| 1.2 ~ 1.8 | 2 ~ 3 | 강성, 기밀성 요구 |
설정 시 유의사항:
- 벽 두께를 노즐 직경의 정수배(예: 0.4mm 노즐에 0.8mm 또는 1.2mm)로 설정하는 것이 일반적으로 가장 안정적이고 예측 가능한 결과를 제공합니다.
- 0.5mm와 같이 노즐 직경의 배수가 아닌 값으로 설정할 경우, 슬라이서가 라인을 채우는 방식에 따라 미세한 틈이 발생하거나 예상보다 두꺼운 벽이 생성될 수 있습니다. 슬라이서의 ‘미리보기’ 기능을 통해 실제 출력될 경로를 확인하는 것이 좋습니다.
벽 두께 설정 시 추가 고려 사항
최적의 벽 두께 설정은 단순히 노즐 직경과 라인 수의 조합을 넘어, 출력물의 최종적인 요구 사항에 따라 달라집니다. 다음 요소들을 함께 고려해 보세요.
1. 출력물의 강성 및 내구성
출력물이 외부 충격이나 하중을 견뎌야 한다면, 벽 두께를 늘리는 것이 가장 직접적인 방법입니다. 하지만 단순히 벽 두께만 늘리는 것보다 인필(Infill) 밀도를 높이거나, ABS, PETG, 나일론과 같이 더 강성이 높은 필라멘트를 선택하는 것이 효과적일 수 있습니다. 또한, 모델을 배치할 때 힘이 가해지는 방향과 적층 방향을 일치시키지 않도록 주의하는 것도 중요합니다.
2. 기밀성 (누수 방지) 요구 사항
물이 새거나 공기가 통하면 안 되는 용기나 부품을 출력할 때는 벽 두께뿐만 아니라 ‘벽 라인 수’가 매우 중요합니다. 최소 2~3 라인 이상으로 설정하여 빈틈없이 채워지도록 해야 합니다. 필라멘트 종류도 기밀성에 영향을 미치는데, PLA는 상대적으로 다공성이 있어 장기적인 기밀성에는 약할 수 있으며, PETG나 ABS가 더 나은 선택일 수 있습니다. 출력 후에는 반드시 물이나 공기를 채워 누수 여부를 테스트해야 합니다.
3. 출력 시간 및 재료 소모량 최적화
벽 두께를 늘릴수록 출력 시간과 재료 소모량은 비례하여 증가합니다. 예를 들어, 0.4mm 노즐에 벽 두께를 0.8mm(2라인)에서 1.2mm(3라인)로 늘리면, 벽을 쌓는 데 걸리는 시간과 사용되는 필라멘트 양이 약 1.5배 증가합니다. 따라서 출력물의 기능적 요구 사항과 시간적 제약을 균형 있게 고려하여 최적의 설정을 찾아야 합니다. 때로는 벽 두께를 약간 줄이고 인필 밀도를 조절하는 것이 더 효율적일 수 있습니다.
4. 슬라이서 프로그램별 설정 차이점
사용하는 슬라이서 프로그램(Cura, PrusaSlicer, Simplify3D 등)마다 벽 두께 설정 방식이나 내부 계산 로직에 약간의 차이가 있을 수 있습니다. 대부분의 최신 슬라이서는 ‘벽 두께’ 값을 입력하면 노즐 직경에 맞춰 자동으로 라인 수를 계산해 주지만, 간혹 ‘벽 라인 수’를 직접 지정해야 하는 경우도 있습니다. 사용하시는 슬라이서의 설정을 정확히 이해하고, ‘미리보기’ 기능을 통해 벽이 어떻게 채워지는지, 예상치 못한 틈은 없는지 반드시 확인하는 습관을 들이는 것이 좋습니다.
자주 묻는 질문 (FAQ)
Q1. 벽 두께를 1.5라인으로 설정해도 되나요?
A1. 일반적으로 벽 두께는 노즐 직경의 정수배(1라인, 2라인, 3라인 등)로 설정하는 것이 가장 안정적입니다. 1.5라인과 같이 소수점 단위로 설정하면 슬라이서가 내부적으로 라인을 채우는 방식에 따라 예상치 못한 결과가 나올 수 있습니다. 가능하면 0.4mm 노즐의 경우 0.4mm(1라인), 0.8mm(2라인), 1.2mm(3라인) 등으로 설정하는 것을 권장합니다. 만약 특정 두께가 필요하다면, 슬라이서의 미리보기 기능을 통해 벽이 제대로 채워지는지 반드시 확인해야 합니다.
Q2. 출력물 강성을 높이기 위해 벽 두께만 늘리면 되나요?
A2. 벽 두께를 늘리는 것은 강성을 높이는 한 가지 방법이지만, 유일한 방법은 아닙니다. 인필(Infill) 밀도를 높이거나, 더 강성이 높은 필라멘트를 사용하거나, 출력물의 적층 방향을 고려하는 것이 더 효과적일 수 있습니다. 또한, 너무 두꺼운 벽은 내부 응력을 증가시켜 오히려 취약해질 수도 있으므로, 출력물의 용도에 맞춰 종합적으로 고려해야 합니다.
Q3. 물통처럼 누수가 없어야 하는 출력물은 벽 두께를 얼마로 해야 하나요?
A3. 물이나 공기가 새면 안 되는 출력물은 최소 2~3 라인 이상의 벽 두께를 설정하여 빈틈없이 채워지도록 하는 것이 중요합니다. 즉, 0.4mm 노즐을 사용한다면 최소 0.8mm ~ 1.2mm의 벽 두께를 권장합니다. 또한, PLA보다는 PETG나 ABS와 같이 수분 흡수가 적고 밀폐성이 좋은 필라멘트를 사용하는 것이 좋습니다. 출력 후에는 반드시 누수 테스트를 진행해야 합니다.