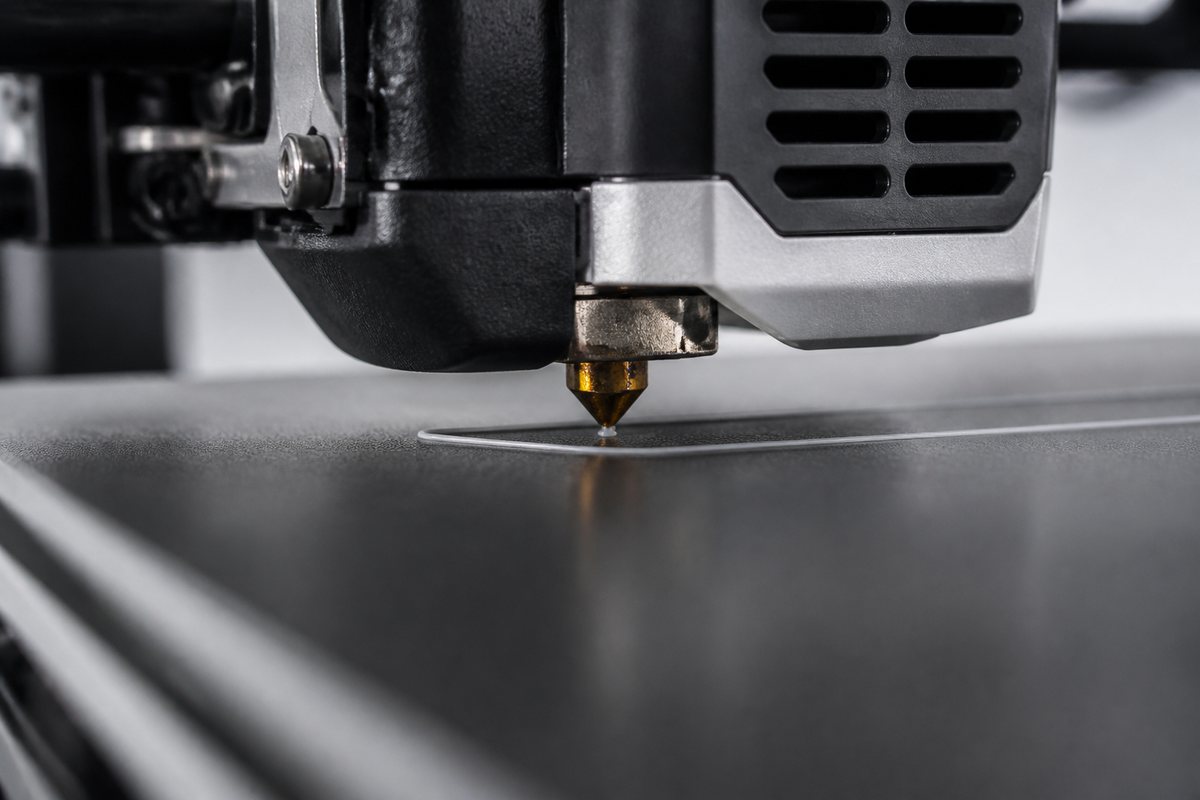
3D 프린터 출력 시작 시 노즐 주변 필라멘트 뭉침, 왜 생길까요?
3D 프린팅을 처음 시작하시는 분들이라면 누구나 한 번쯤 겪어봤을 법한 문제입니다. 바로 출력이 시작될 때, 첫 번째 레이어가 베드에 제대로 안착하지 못하고 노즐 주변으로 필라멘트가 뭉치거나 흘러내리는 현상입니다. 이는 단순히 미관상의 문제를 넘어, 첫 레이어의 품질을 저하시키고 심한 경우 전체 출력을 실패하게 만드는 주범이 되기도 합니다. 제가 관련 내용을 정리할 때도 이 초기 출력 상태 점검의 중요성을 여러 번 강조하곤 합니다. 처음 이 주제를 접하면 복잡하게 느껴질 수 있지만, 몇 가지 핵심적인 부분만 제대로 확인하면 충분히 해결할 수 있습니다. 이 글에서는 초기 출력 상태에서 무엇을 확인해야 하는지, 그리고 왜 이런 현상이 발생하는지에 대해 자세히 알아보겠습니다.
이러한 재료 뭉침 현상은 3D 프린터의 기본적인 작동 원리와 관련된 여러 요인들이 복합적으로 작용한 결과입니다. 노즐의 온도, 베드와의 간격, 필라멘트의 흐름 제어 등 다양한 설정값들이 초기 출력 품질에 큰 영향을 미칩니다. 따라서 출력 시작 시 노즐 주변의 상태를 주의 깊게 관찰하고, 문제가 발생했을 때 원인을 정확히 파악하는 것이 성공적인 3D 프린팅의 첫걸음이라 할 수 있습니다.
초기 출력 상태, 무엇을 주의 깊게 봐야 할까요?
출력이 시작되면 가장 먼저 노즐에서 필라멘트가 어떻게 나오는지, 그리고 베드와 노즐의 간격은 어떤지 주의 깊게 살펴봐야 합니다. 특히 첫 번째 레이어가 깔끔하고 균일하게 그려지는지 확인하는 것이 중요합니다. 만약 노즐 주변에 필라멘트가 뭉치거나, 베드에 닿기 전에 이미 필라멘트가 녹아 흘러내리는 듯한 모습이 보인다면, 다음과 같은 핵심 요소들을 점검해 볼 필요가 있습니다.
1. 노즐 온도: 적정 온도를 유지하고 있나요?
노즐 온도는 필라멘트가 녹아 나오는 정도를 결정하는 가장 중요한 요소 중 하나입니다. 사용 중인 필라멘트 종류에 따라 권장되는 노즐 온도가 다릅니다. 예를 들어 PLA 필라멘트는 일반적으로 190~220°C, PETG는 230~250°C 범위에서 사용됩니다. 만약 설정된 노즐 온도가 필라멘트의 권장 온도보다 훨씬 높다면, 필라멘트가 과도하게 녹아 점성이 낮아지고 노즐 끝에서 쉽게 흘러내릴 수 있습니다. 이는 출력 시작 시 노즐 주변에 덩어리를 만들거나, 첫 레이어 라인이 뭉개지는 직접적인 원인이 됩니다. 반대로 온도가 너무 낮으면 필라멘트가 제대로 녹지 않아 압출 불량이 발생할 수 있으므로, 정확한 온도 설정이 중요합니다.
2. 베드와 노즐 간격: 첫 레이어 안착의 핵심
3D 프린팅에서 첫 레이어의 중요성은 아무리 강조해도 지나치지 않습니다. 베드와 노즐 사이의 간격이 너무 넓으면, 압출된 필라멘트가 베드에 제대로 눌려 붙지 못하고 둥글게 말리거나 흘러내리게 됩니다. 이 흘러내린 필라멘트들이 노즐 주변에 쌓이면서 뭉침 현상을 유발합니다. 반대로 간격이 너무 좁으면 노즐이 베드를 긁거나 필라멘트가 제대로 나오지 못하게 하여 압출 불량을 일으킬 수 있습니다. 따라서 첫 레이어가 베드에 균일하고 납작하게 안착되는 것이 매우 중요합니다.
3. 리트랙션 설정: 필라멘트 흐름 제어
리트랙션(Retraction)은 노즐이 출력하지 않는 구간으로 이동할 때 필라멘트를 약간 뒤로 당겨주는 기능입니다. 이 설정은 출력물 사이에 불필요한 필라멘트가 늘어나는 ‘스트링(Stringing)’ 현상을 방지하는 데 도움을 줍니다. 하지만 리트랙션 설정값이 너무 짧거나, 너무 느리거나, 혹은 아예 비활성화되어 있다면, 노즐이 이동하는 동안에도 필라멘트가 계속해서 조금씩 흘러나와 노즐 주변에 뭉치거나 첫 레이어 라인을 지저분하게 만들 수 있습니다. 적절한 리트랙션 설정은 필라멘트의 흐름을 효과적으로 제어하여 깔끔한 출력을 돕습니다.
자주 묻는 질문 (FAQ)
Q1: 노즐 온도 설정은 어떻게 해야 하나요?
A1: 사용하시는 필라멘트 제조사에서 제공하는 권장 온도 범위를 확인하는 것이 가장 좋습니다. 일반적으로 PLA는 190~220°C, PETG는 230~250°C 범위에서 사용되며, 프린터 모델 및 환경에 따라 약간의 차이가 있을 수 있습니다. 슬라이서 소프트웨어에서 이 권장 범위 내의 온도로 설정하고, 실제 출력 시 첫 레이어 상태를 보면서 미세 조정하는 것이 좋습니다.
Q2: 베드 레벨링이 잘 되었는지 어떻게 알 수 있나요?
A2: 출력 시작 시 첫 번째 레이어가 베드에 균일하게 눌려 붙는지를 확인하는 것이 가장 좋은 방법입니다. 노즐과 베드 사이의 간격이 적절하면, 압출된 필라멘트가 납작하게 눌려 베드에 잘 안착됩니다. 만약 필라멘트가 둥글게 말리거나 베드에 붙지 않고 흘러내린다면 간격이 너무 넓은 것이고, 노즐이 베드를 긁거나 필라멘트가 나오지 않는다면 간격이 너무 좁은 것입니다. A4 용지를 이용해 노즐과 베드 사이에 살짝 저항감이 느껴질 정도로 조절하는 것이 일반적인 기준입니다.
Q3: 리트랙션 설정을 너무 많이 하면 문제가 생기나요?
A3: 네, 리트랙션 설정을 너무 과도하게 하면 몇 가지 문제가 발생할 수 있습니다. 첫째, 필라멘트가 너무 많이 당겨져 노즐 내부의 필라멘트가 끊어지거나, 압출이 시작될 때 필라멘트가 나오기까지 시간이 오래 걸려 첫 레이어에 빈 줄이 생길 수 있습니다. 둘째, 필라멘트가 기어에서 갈려나가는 소음이 나거나, 기어에 필라멘트 가루가 쌓이는 문제가 발생할 수 있습니다. 따라서 적절한 리트랙션 값을 찾는 것이 중요합니다.