3D 프린터 첫 레이어, 왜 이렇게 중요할까요?
3D 프린팅의 세계에 발을 들인 지 얼마 되지 않았을 때, 저는 첫 레이어 출력 결과에 늘 신경이 곤두서 있었습니다. 마치 건물을 지을 때 기초 공사가 중요하듯, 3D 프린팅에서도 첫 레이어는 출력물 전체의 품질을 좌우하는 핵심이기 때문입니다. 실제로 제가 처음 겪었던 문제 중 하나는 첫 레이어를 출력할 때 필라멘트 줄 사이에 미세한 빈틈이 보이는 것이었습니다. 처음에는 프린터 자체의 문제인가 싶어 걱정이 앞섰지만, 이내 그 원인이 슬라이서 설정에 있다는 것을 알게 되었습니다. 이 글을 읽고 계신 분들도 아마 비슷한 경험을 하고 계실지도 모릅니다. 오늘은 이 첫 레이어 빈틈 문제를 해결하기 위해 반드시 점검해야 할 ‘압출 폭(Extrusion Width)’과 ‘간격(Line Spacing)’에 대해 자세히 알아보겠습니다.
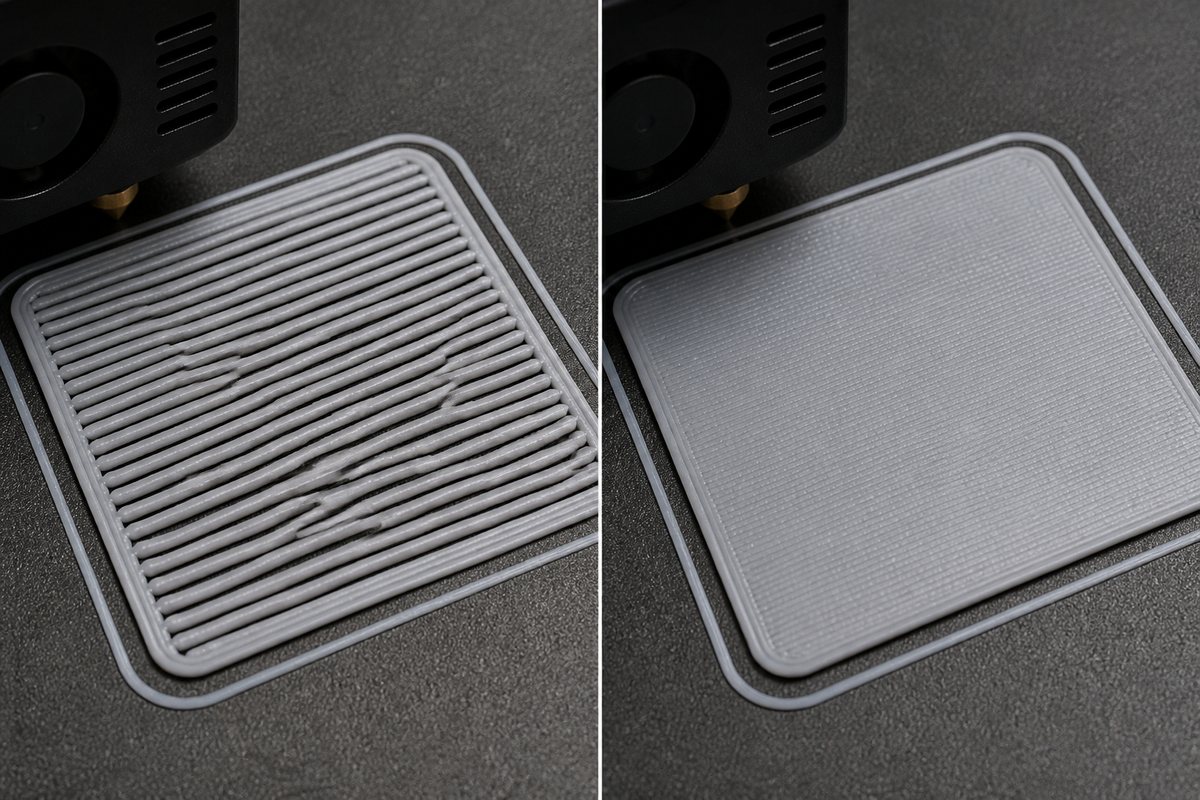
첫 레이어가 베드에 촘촘하고 균일하게 안착해야만 이후의 레이어들이 안정적으로 쌓여 견고하고 매끄러운 출력물을 얻을 수 있습니다. 하지만 압출 폭이 너무 좁거나 라인 간 간격이 넓게 설정되면, 마치 빗살무늬처럼 필라멘트 줄 사이에 빈 공간이 생기게 됩니다. 이는 단순히 미관상의 문제를 넘어, 출력물의 바닥 강도를 약화시키고 심한 경우 베드에서 떨어지는 원인이 되기도 합니다. 이 문제를 해결하기 위해선 슬라이서 프로그램에서 이 두 가지 설정을 어떻게 이해하고 조정해야 하는지 정확히 아는 것이 중요합니다. 너무 과도한 설정 변경은 오히려 다른 문제를 야기할 수 있으므로, 적절한 균형점을 찾는 것이 핵심입니다.
압출 폭(Extrusion Width): 필라멘트 줄의 두께를 결정하다
압출 폭은 3D 프린터 노즐에서 나온 필라멘트가 베드나 이전 레이어 위에 쌓일 때 형성되는 ‘줄’의 두께를 의미합니다. 슬라이서 프로그램은 이 압출 폭 설정을 통해 필라멘트가 얼마나 넓게 퍼져 나갈지를 결정합니다. 일반적으로 압출 폭은 사용 중인 노즐의 직경과 밀접한 관련이 있습니다. 예를 들어, 0.4mm 노즐을 사용한다면 기본적으로 압출 폭도 0.4mm에 가깝게 설정되는 경우가 많습니다.
하지만 첫 레이어의 빈틈을 없애고 밀도를 높이기 위해, 압출 폭을 노즐 직경보다 약간 더 넓게 설정하는 것이 효과적일 때가 많습니다. 예를 들어, 0.4mm 노즐을 사용하더라도 슬라이서에서 압출 폭을 0.5mm 또는 0.6mm로 설정하면, 필라멘트가 조금 더 넓게 퍼지면서 이전 라인과 겹치는 부분이 늘어나 첫 레이어가 더욱 촘촘해지는 효과를 얻을 수 있습니다. 제가 직접 테스트해본 결과, 0.4mm 노즐에 압출 폭을 0.5mm로 설정했을 때 첫 레이어의 빈틈이 상당히 개선되는 것을 확인할 수 있었습니다. 다만, 이 값을 너무 과도하게 설정하면 필라멘트가 겹치면서 표면이 울퉁불퉁해지거나 노즐이 베드를 긁는 문제가 발생할 수 있으므로 주의가 필요합니다.
라인 간 간격(Line Spacing): 줄 사이의 거리를 조절하다
라인 간 간격은 슬라이서가 첫 레이어를 출력할 때, 각 압출 라인(필라멘트 줄) 사이의 거리를 의미합니다. 이 간격이 너무 넓으면 당연히 줄과 줄 사이에 빈틈이 생겨 첫 레이어가 뚫려 보이게 됩니다. 반대로 간격이 너무 좁으면 필라멘트가 서로 과도하게 겹치면서 압출 폭을 넓게 설정했을 때와 마찬가지로 표면이 울퉁불퉁해지거나 베드를 긁는 문제가 발생할 수 있습니다.
일반적으로 첫 레이어의 라인 간 간격은 압출 폭과 같거나 약간 작게 설정하는 것이 좋습니다. 예를 들어, 압출 폭을 0.5mm로 설정했다면, 라인 간 간격도 0.5mm 또는 0.45mm 정도로 설정하면 각 라인이 서로 살짝 겹치면서 빈틈없이 촘촘한 첫 레이어를 만들 수 있습니다. 이렇게 되면 필라멘트가 빈틈없이 채워져 베드에 더 단단하게 안착하게 됩니다. 제가 경험한 바로는, 첫 레이어의 라인 간 간격을 압출 폭의 90% ~ 100% 사이로 설정했을 때 가장 좋은 결과를 얻었습니다. 예를 들어 압출 폭이 0.5mm라면, 간격은 0.45mm ~ 0.5mm 사이로 설정하는 것이 효과적이었습니다.
슬라이서 프로그램에서 설정값 조정하기
압출 폭과 라인 간 간격 설정은 대부분의 슬라이서 프로그램에서 쉽게 찾을 수 있습니다. 가장 널리 사용되는 Cura와 PrusaSlicer를 기준으로 설명드리겠습니다. 이 설정들은 보통 ‘Quality’, ‘Walls’, 또는 ‘Advanced’와 같은 섹션 아래에 위치해 있습니다.
Cura 설정 방법
Cura에서는 ‘Quality’ 설정에서 ‘Line Width’ (압출 폭)를 찾을 수 있습니다. 기본값은 보통 노즐 직경과 동일하게 설정되어 있습니다. 첫 레이어의 빈틈을 해결하기 위해 이 값을 조금씩 늘려보세요. 예를 들어, 0.4mm 노즐이라면 0.45mm, 0.5mm 등으로 점진적으로 증가시키면서 테스트합니다. 라인 간 간격은 직접적인 설정 항목으로 없을 수 있으며, ‘Wall Line Count’나 ‘Infill Line Distance’와 같은 다른 설정을 통해 간접적으로 조절될 수 있습니다. 하지만 많은 경우, ‘Line Width’를 조정하는 것만으로도 첫 레이어의 밀도가 개선됩니다. 만약 ‘Outer Wall Line Width’와 ‘Inner Wall Line Width’가 다르다면, 첫 레이어에 적용되는 ‘Outer Wall Line Width’를 조정하는 것이 좋습니다.
PrusaSlicer 설정 방법
PrusaSlicer에서는 ‘Print Settings’ 탭에서 ‘Layers and Perimeters’ 섹션으로 이동하면 ‘First layer height’와 함께 ‘First layer line width’ 설정을 찾을 수 있습니다. 여기서 압출 폭을 조절할 수 있습니다. 또한, ‘Infill’ 섹션의 ‘Gap fill’ 설정이나 ‘Sparse infill’의 ‘Gap fill’ 관련 설정을 통해 라인 간 간격에 영향을 줄 수 있습니다. 하지만 가장 직접적인 방법은 ‘First layer line width’를 조절하는 것입니다. PrusaSlicer에서는 ‘First layer line width’를 ‘First layer height’의 백분율로 설정하는 경우가 많으므로, 이를 조절하여 압출량을 늘릴 수 있습니다.
중요: 설정을 변경할 때는 항상 한 번에 조금씩 변경하고, 변경 후에는 반드시 테스트 출력을 통해 결과를 확인해야 합니다. 너무 과도한 설정 변경은 오히려 출력 실패로 이어질 수 있습니다. 또한, 사용 중인 필라멘트의 종류(PLA, PETG 등)와 브랜드에 따라 최적의 설정값이 다를 수 있으므로, 여러 번의 테스트를 통해 최적의 값을 찾아가는 과정이 필요합니다.
실제 테스트 결과 비교
제가 사용 중인 3D 프린터와 PLA 필라멘트를 사용하여 첫 레이어 빈틈 문제를 해결하기 위한 테스트를 진행했습니다. 기본 설정값으로 첫 레이어를 출력했을 때, 줄과 줄 사이에 눈에 띄는 빈틈이 발생했습니다. 특히 모서리 부분에서 더 두드러졌습니다.
테스트 1: 기본 설정 (압출 폭 0.4mm, 간격 미조정)
- 결과: 첫 레이어에 빈틈이 보이며, 베드 안착이 다소 불안정함.
테스트 2: 압출 폭 증가 (압출 폭 0.5mm, 간격 미조정)
- 결과: 빈틈이 현저히 줄어들고 첫 레이어가 더 촘촘해짐. 베드 안착이 개선됨.
테스트 3: 압출 폭 증가 및 간격 조정 (압출 폭 0.5mm, 간격 0.45mm)
- 결과: 빈틈이 거의 사라지고 매우 매끄럽고 균일한 첫 레이어가 형성됨. 베드 안착이 매우 안정적임.
이 테스트를 통해 압출 폭을 노즐 직경보다 약간 넓게 설정하고, 라인 간 간격을 압출 폭과 비슷하게 맞추는 것이 첫 레이어 빈틈 문제를 해결하는 데 매우 효과적임을 확인할 수 있었습니다. 위에서 제시된 설정값은 일반적인 가이드라인이며, 사용하시는 프린터 모델, 필라멘트, 베드 상태에 따라 최적의 값은 달라질 수 있습니다. 따라서 직접 테스트해보며 최적의 값을 찾아가는 것이 중요합니다.
자주 묻는 질문 (FAQ)
Q1: 첫 레이어에 빈틈이 생기는 것이 출력물 전체 품질에 영향을 미치나요?
A1: 네, 그렇습니다. 첫 레이어는 출력물의 바닥면 역할을 하며, 이후 레이어들이 쌓이는 기준이 됩니다. 첫 레이어에 빈틈이 있으면 출력물의 바닥이 불안정해지고, 심한 경우 출력물이 베드에서 떨어지거나 전체적인 구조적 강도가 약해질 수 있습니다. 따라서 첫 레이어의 촘촘함은 매우 중요합니다.
Q2: 압출 폭을 너무 넓게 설정하면 어떤 문제가 발생하나요?
A2: 압출 폭을 너무 넓게 설정하면 필라멘트가 과도하게 퍼져서 이전 레이어나 베드를 긁을 수 있습니다. 또한, 필라멘트가 겹치면서 표면이 울퉁불퉁해지거나, 노즐이 막히는 현상이 발생할 수도 있습니다. 심한 경우, 압출이 제대로 되지 않아 출력 자체가 실패할 수도 있습니다.
Q3: 첫 레이어 설정은 모든 필라멘트 종류에 동일하게 적용되나요?
A3: 아닙니다. PLA, PETG, ABS 등 필라멘트 종류에 따라 압출 특성이 다릅니다. 예를 들어, PETG는 PLA보다 점성이 높아 압출 폭이나 간격 설정을 조금 다르게 해야 할 수 있습니다. 또한, 같은 종류의 필라멘트라도 제조사나 브랜드에 따라 미세한 차이가 있을 수 있으므로, 사용하는 필라멘트의 특성에 맞춰 설정을 조정하는 것이 좋습니다.
Q4: 베드 레벨링과 첫 레이어 빈틈 문제는 어떤 관련이 있나요?
A4: 베드 레벨링은 노즐과 베드 사이의 간격을 일정하게 유지하는 과정입니다. 베드 레벨링이 제대로 되지 않으면 노즐이 특정 부분은 너무 가깝고 다른 부분은 너무 멀게 됩니다. 노즐이 너무 멀면 필라멘트가 제대로 압출되지 않아 빈틈이 생길 수 있고, 너무 가까우면 필라멘트가 눌리거나 베드를 긁는 문제가 발생합니다. 따라서 정확한 베드 레벨링은 촘촘한 첫 레이어를 만드는 데 필수적입니다.