3D 프린터 첫 레이어, 왜 이렇게 중요할까요?
3D 프린팅의 세계에 오신 것을 환영합니다! 많은 분들이 3D 프린터를 처음 접할 때 가장 먼저 마주하는 난관 중 하나가 바로 ‘첫 레이어’ 문제입니다. 저 역시 처음 프린터를 조립하고 첫 출력을 시도했을 때, 화면에 보이는 멋진 모델과는 달리 베드 위에 엉망으로 깔린 첫 레이어 때문에 당황했던 기억이 생생합니다. 첫 레이어는 마치 건물의 기초와 같습니다. 이 기초가 튼튼해야 전체 출력물의 품질이 보장되고 성공적인 결과물을 얻을 수 있습니다.
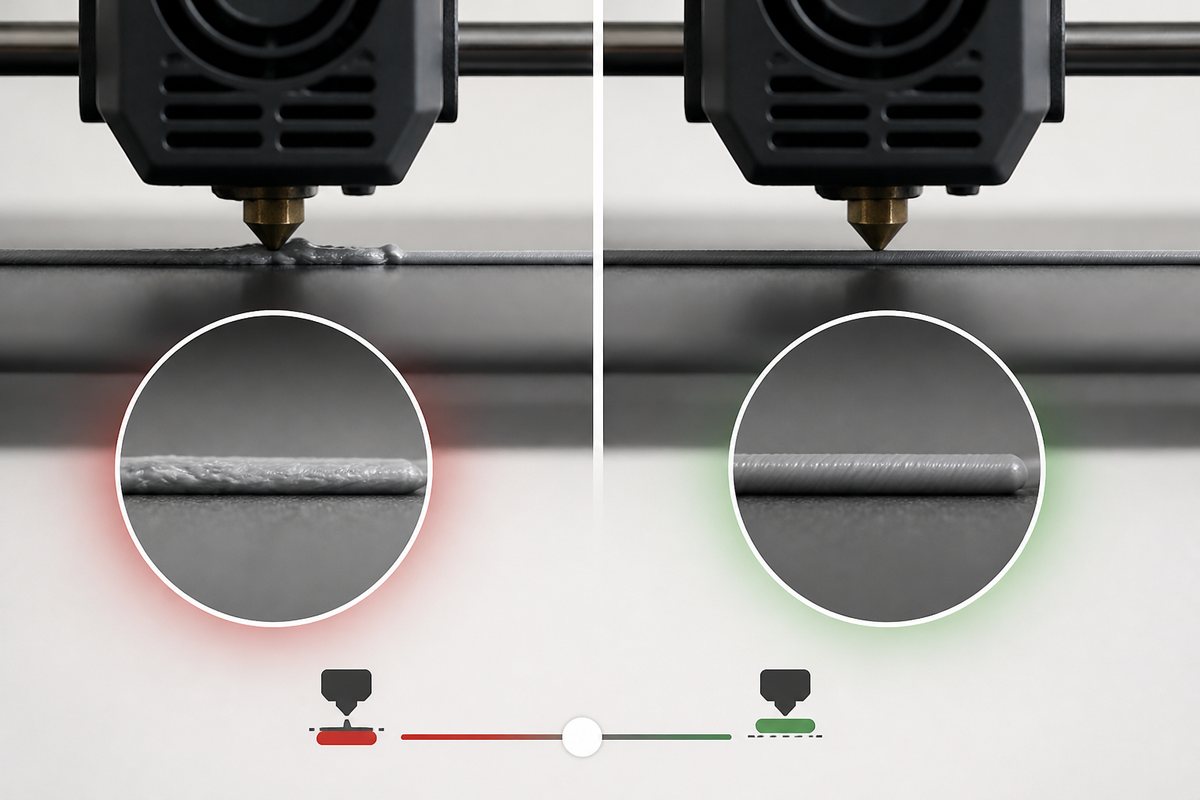
하지만 때로는 이 첫 레이어가 베드에 너무 강하게 눌려 표면이 울퉁불퉁해지거나, 심지어 노즐이 베드를 긁는 듯한 불쾌한 소리를 내기도 합니다. 이는 단순히 보기 싫은 문제를 넘어, 출력 실패의 원인이 되거나 프린터 부품에 손상을 줄 수도 있는 중요한 신호입니다. 특히 Z 오프셋 값이 너무 낮게 설정되었을 때 이런 현상이 자주 발생합니다. 이번 글에서는 첫 레이어가 지나치게 눌리는 현상의 원인을 파악하고, 이를 해결하기 위한 Z 오프셋 값 조정 방법에 대해 자세히 알아보겠습니다.
Z 오프셋, 첫 레이어 품질을 좌우하는 핵심 설정
Z 오프셋이란 무엇일까요? 간단히 말해, 3D 프린터가 첫 번째 레이어를 출력하기 시작할 때 노즐이 베드로부터 얼마나 떨어져 있어야 하는지를 결정하는 수직 거리 값입니다. 이 값은 슬라이서 소프트웨어(예: Cura, PrusaSlicer)에서 설정하며, 프린터가 베드에 얼마나 가깝게 혹은 멀리서 필라멘트를 압출할지를 정하는 매우 중요한 역할을 합니다.
적절한 Z 오프셋 값은 첫 레이어가 베드에 부드럽게 안착하면서도 적당한 압력을 받아 잘 붙도록 하는 데 필수적입니다. Z 오프셋 값이 너무 크면(노즐이 베드에서 너무 멀면) 필라멘트가 베드에 제대로 붙지 않고 떠버리거나 끊어질 수 있습니다. 반대로 Z 오프셋 값이 너무 작으면(노즐이 베드에 너무 가까우면) 오늘 우리가 다룰 것처럼 필라멘트가 과도하게 눌려 표면이 뭉개지거나 베드를 긁는 문제가 발생합니다. 따라서 성공적인 3D 프린팅을 위해서는 이 Z 오프셋 값을 정확히 이해하고 조정하는 것이 중요합니다.
첫 레이어가 지나치게 눌리는 현상, 어떻게 나타날까요?
첫 레이어가 베드에 너무 강하게 눌릴 때 나타나는 증상은 비교적 명확합니다. 만약 여러분의 프린터에서 다음과 같은 모습이 관찰된다면, Z 오프셋 값 조정을 우선적으로 고려해 보세요.
- 표면이 뭉개지고 울퉁불퉁함: 필라멘트가 베드에 너무 얇고 넓게 퍼져나가 표면이 매끄럽지 않고, 마치 떡을 빚은 것처럼 뭉개진 것처럼 보입니다.
- 노즐이 베드를 긁는 소음: 출력 시작 시 ‘드르륵’ 또는 ‘긁는’ 듯한 소음이 들립니다. 이는 노즐이 베드 표면을 직접 긁고 있다는 명백한 신호입니다.
- 출력물 가장자리가 뭉개짐: 출력물의 모서리나 가장자리 부분이 과도하게 퍼져나가 뭉개지고, 날카로운 형태를 잃어버립니다.
- 베드에 강하게 달라붙어 분리 어려움: 첫 레이어가 너무 눌려 출력물과 베드 사이의 접착력이 비정상적으로 강해져, 출력물을 떼어내기 매우 힘들어집니다.
- 다음 레이어 적층 시 문제: 첫 레이어가 너무 낮게 깔리면 다음 레이어가 제대로 쌓이지 못하고 뭉치거나, 출력물이 뒤틀리는 현상이 발생할 수 있습니다.
Z 오프셋 값, 슬라이서에서 조정하는 방법
Z 오프셋 값을 조정하는 과정은 사용하는 슬라이서 프로그램에 따라 약간의 차이가 있을 수 있지만, 기본적인 원리는 동일합니다. 대부분의 슬라이서 프로그램은 ‘프린터 설정’ 또는 ‘머신 설정’ 메뉴 안에 Z 오프셋 관련 옵션을 제공합니다.
1. 슬라이서에서 Z 오프셋 설정 찾기
- Ultimaker Cura: ‘프린터 설정’ > ‘머신 설정’ 탭으로 이동하면 ‘Z 오프셋’ 항목을 찾을 수 있습니다.
- PrusaSlicer: ‘프린터 설정’ > ‘일반’ 탭에서 ‘Z 오프셋’ 또는 ‘Z 축 이동 거리’와 관련된 설정을 확인합니다.
- 기타 슬라이서: 사용하는 슬라이서의 설정 메뉴에서 ‘Z 오프셋’, ‘베드 높이’, ‘노즐 높이’ 등과 관련된 용어를 찾아보세요.
2. 값 조정 및 테스트 출력
- 현재 값 확인 및 기록: 현재 설정된 Z 오프셋 값을 정확히 기록해 두는 것이 좋습니다.
- 값 조정: 첫 레이어가 너무 눌리는 현상을 개선하려면 노즐을 베드에서 더 멀리 떨어뜨려야 합니다. 즉, Z 오프셋 값을 ‘증가’시켜야 합니다. 예를 들어, 현재 값이 -1.5mm라면 -1.4mm 또는 -1.3mm와 같이 0에 더 가까운 값으로 조정합니다. (참고: Z 오프셋 값은 프린터마다 양수(+) 또는 음수(-)로 표현될 수 있으며, ‘증가’의 의미는 해당 프린터의 설정 방식에 따라 달라집니다. 일반적으로 음수 값에서 0에 가깝게 가는 것이 노즐이 멀어지는 것입니다.)
- 테스트 출력: 슬라이서에서 첫 레이어만 테스트할 수 있는 간단한 모델(예: 10x10mm 정사각형 또는 작은 원)을 슬라이싱하여 출력합니다.
- 결과 확인 및 반복: 출력된 첫 레이어의 상태를 주의 깊게 관찰합니다. 눌림이 여전히 심하다면 Z 오프셋 값을 다시 조금씩 증가시키며 반복합니다. 반대로 필라멘트가 뜨거나 베드에 붙지 않는다면 값을 감소시켜야 합니다.
팁: 많은 3D 프린터는 펌웨어 자체에서도 Z 오프셋 값을 실시간으로 조정하고 저장하는 기능을 제공합니다. 슬라이서에서 설정한 값과 프린터 펌웨어에서 설정한 값이 충돌할 수 있으므로, 어느 한쪽을 기준으로 일관되게 설정하는 것이 좋습니다. 프린터 메뉴에서 직접 조정하며 테스트하는 것이 더 직관적일 수 있습니다.
Z 오프셋 조정 시 꼭 기억해야 할 점
Z 오프셋 값을 조정하는 것은 섬세한 작업입니다. 다음 주의사항들을 꼭 기억하시고 안전하고 효과적으로 설정을 최적화하세요.
- 점진적인 조정: 한 번에 큰 폭으로 값을 변경하지 마세요. 0.05mm 또는 0.1mm 단위로 조금씩 조정하며 결과를 확인하는 것이 안전합니다.
- 베드 레벨링과의 연계: Z 오프셋은 베드 레벨링이 올바르게 수행되었다는 가정 하에 작동합니다. 베드 레벨링이 제대로 되어 있지 않다면 Z 오프셋만으로는 완벽한 첫 레이어를 만들기 어렵습니다. Z 오프셋 조정 전에 반드시 베드 레벨링을 먼저 점검하세요.
- 프린터 및 베드 표면 특성 고려: 사용하는 프린터 모델, 베드 표면의 재질(유리, PEI, 빌드 플레이트 등)에 따라 필라멘트의 안착 특성이 달라집니다. 따라서 최적의 Z 오프셋 값도 달라질 수 있으므로, 해당 프린터나 베드에 대한 커뮤니티 정보를 참고하는 것이 도움이 됩니다.
- 안전한 범위 유지: Z 오프셋 값을 너무 과도하게 낮추면(노즐이 베드에 너무 가까워지면) 노즐이 베드 표면을 긁거나 손상시킬 수 있습니다. 항상 노즐과 베드 사이에 필라멘트가 압출될 수 있는 최소한의 간격이 유지되도록 주의해야 합니다.
자주 묻는 질문 (FAQ)
Q1: Z 오프셋 값을 어느 정도로 설정해야 가장 이상적인가요?
A1: 이상적인 Z 오프셋 값은 프린터 모델, 베드 종류, 필라멘트 종류, 그리고 베드 표면의 상태에 따라 달라집니다. 일반적으로 첫 레이어가 베드에 부드럽게 눌리면서도 뭉개지거나 늘어지지 않고, 각 필라멘트 선이 명확하게 구분되는 정도가 좋습니다. 많은 사용자들이 -0.1mm에서 -2.0mm 사이의 값을 사용하지만, 이는 시작점일 뿐이며 반드시 테스트 출력을 통해 최적의 값을 찾아야 합니다.
Q2: Z 오프셋 값을 조정했는데도 첫 레이어가 계속 눌리거나 문제가 발생합니다. 다른 원인은 무엇일까요?
A2: Z 오프셋 값 외에도 첫 레이어 품질에 영향을 미치는 요인이 많습니다. 베드 레벨링이 완벽하지 않거나, 베드 온도가 너무 높거나, 첫 레이어 출력 속도가 너무 빠를 때도 첫 레이어가 과도하게 눌릴 수 있습니다. 또한, 노즐이 막혔거나 필라멘트 공급에 문제가 있는 경우에도 유사한 증상이 나타날 수 있습니다. 베드 레벨링을 다시 한번 꼼꼼히 확인하고, 베드 온도를 5~10도 낮추거나 첫 레이어 속도를 절반 정도로 줄여보는 것을 권장합니다.
Q3: Z 오프셋 값에서 양수(+)와 음수(-)의 의미는 무엇이며, 언제 값을 늘리거나 줄여야 하나요?
A3: 대부분의 슬라이서 프로그램에서 Z 오프셋 값은 ‘기준점(보통 베드 레벨링 완료 후의 노즐 높이)으로부터의 수직 이동 거리’를 의미합니다. 노즐이 베드에 더 가까워질수록 값이 음수(-)가 되고, 베드에서 멀어질수록 양수(+)가 됩니다. 따라서 첫 레이어가 너무 눌리는 현상을 개선하려면 노즐을 베드에서 더 멀리 떨어뜨려야 하므로, Z 오프셋 값을 ‘증가’시켜야 합니다. 즉, 음수 값이라면 0에 가깝게, 또는 양수 값으로 조정해야 합니다.
Q4: Z 오프셋 값과 베드 레벨링의 차이점을 명확히 설명해 주세요.
A4: 베드 레벨링은 프린터가 베드 전체의 수평을 맞추는 과정입니다. 베드의 각 지점이 노즐로부터 동일한 거리에 있도록 조절하여, 베드 전체적으로 균일한 높이를 확보하는 것이 목표입니다. 반면, Z 오프셋은 베드 레벨링이 완료된 후, 노즐이 베드로부터 얼마나 떨어져서 첫 레이어를 출력할지를 결정하는 ‘전체적인 수직 간격’을 미세 조정하는 값입니다. 베드 레벨링으로 베드의 기울기를 바로잡고, Z 오프셋으로 첫 레이어의 눌림 정도를 최종적으로 최적화한다고 이해하시면 쉽습니다.